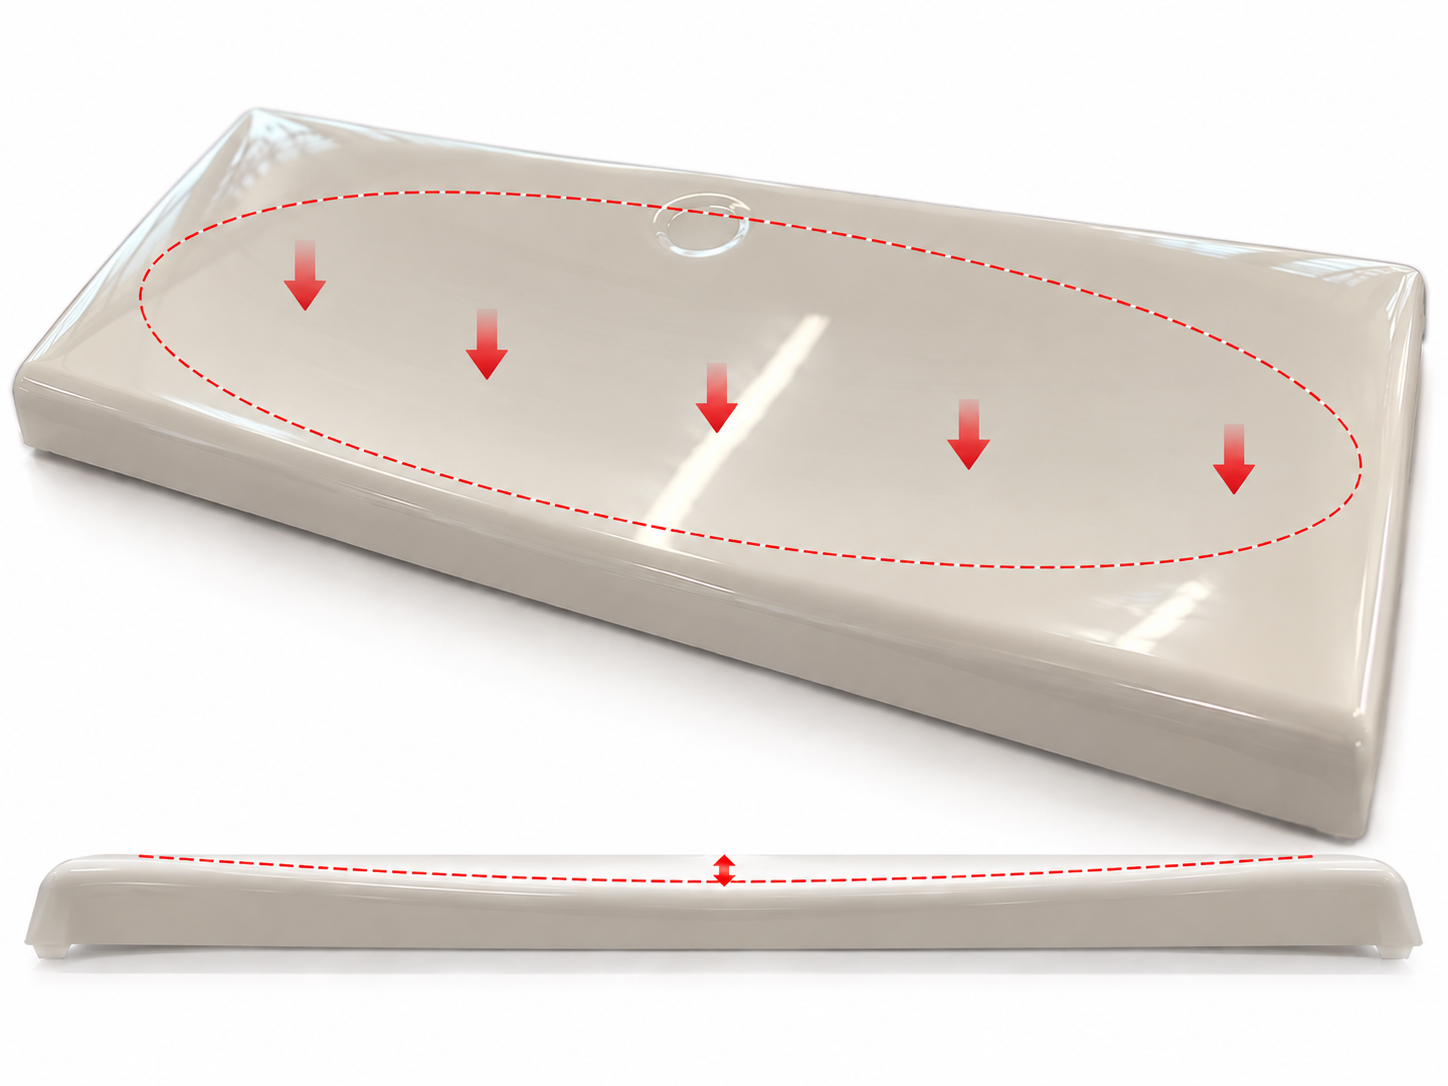
真空成形の成形不良対策:反り
真空成形は、熱で軟化させたシート状のプラスチックを成形型に密着させて成形する、自由度の高い加工方法です。しかし、その過程で「反り」と呼ばれる成形不良が発生することがあります。本記事...
真空成形は、熱で軟化させたシート状のプラスチックを成形型に密着させて成形する、自由度の高い加工方法です。しかし、その過程で「反り」と呼ばれる成形不良が発生することがあります。本記事では、真空成形における反りの原因と、その具体的な対策について詳しく解説します。
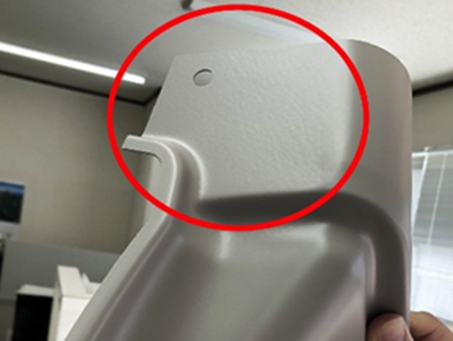
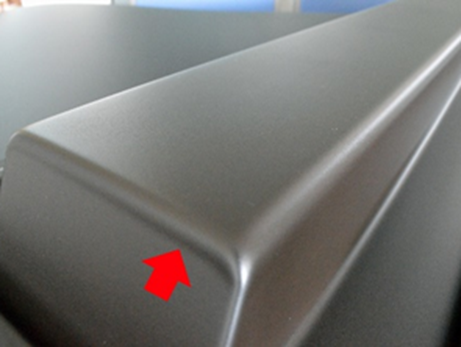
反りとは、成形品が設計形状から外れて、平面部やフランジ部が浮き上がったり、うねったりする変形不良を指します。傷やゴミ痕のような「見た目だけの不良」とは異なり、寸法精度や組付け性に直結する点が反りの厄介なところです。
なお、真空成形は軟化させたシートを吸引して成形する工法であるため、平面部には微細な歪みがどうしても生じやすいという特性があります。反りをゼロにすることは難しく、「いかに許容範囲内に収めるか」という発想で対策を考えることが重要です。
反りは、成形品の各部で冷却・収縮の進み方が異なることによって発生します。樹脂は冷える際に収縮しますが、この収縮量に差が出ると、その差が内部応力となって製品を引っ張り、変形として現れます。
真空成形では、成形型に先に接触した部分は厚みが残り、後から引き延ばされた部分は薄くなります。この偏肉が生じると、厚い部分と薄い部分で冷却速度・収縮量が異なるため、反りが発生します。高さがある製品、抜き勾配が少ない製品、角Rが小さい製品ほど偏肉が大きくなり、反りのリスクも高まります。
成形型に接している面と、大気に触れている面では冷却速度が異なります。特に平面積が大きい製品では、中央部と外周部で冷え方に差が出やすく、これが反りの原因となります。また、十分に冷却されないまま脱型すると、型から外れた後に収縮が進み、後から反りが出てくることもあります。
大きな平坦面やフランジ部は、形状そのものに剛性がないため、わずかな内部応力でも変形として現れます。反対に、凹凸のある形状は構造的に剛性が高く、同じ応力がかかっても反りにくいといえます。
樹脂の種類によって熱収縮率は大きく異なります。収縮率が大きい材質ほど反りやすく、また板厚が薄いほど剛性が不足するため、反りが顕在化しやすくなります。材料が吸湿している場合も、加熱時の挙動が不安定になり、変形の原因となります。
真空成形では、成形後に製品周囲の不要な部分を切除する「トリミング加工」を行います。この際、成形直後には目立たなかった反りが、トリミング後に発生することがあります。
これは、製品周囲の余肉やフランジ部によって保たれていた形状が、切除によって変化することや、成形時に生じた残留応力の影響などが原因です。特に、平坦面が広い製品や剛性の低い形状では、トリミングによる変形が現れやすくなります。
そのため、反りの対策では成形直後の形状だけでなく、トリミング後の完成形状を考慮することが重要です。製品形状や切断位置、加工時の保持方法などを検討し、必要に応じて試作による確認を行います。
反りは、成形後に矯正しようとしても内部応力が残っているため、時間の経過とともに元に戻ってしまうことが少なくありません。そのため、「設計段階で反りを見込んでおく」「そもそも反りにくい形状にする」という考え方が有効です。
反りが発生する方向や程度を予測し、あらかじめ成形型の形状を補正する方法もあります。例えば、成形後に平面部が凹むことが予想される場合は、金型側をあらかじめ凸形状にすることで反りを補正することが考えられます。ただし、反り方は材質・板厚・製品形状・成形条件などによって異なるため、必要に応じて試作による確認と調整を行います。
広い平坦面は剛性が低く、わずかな内部応力によっても反りが生じやすくなります。そこで、リブやくぼみ、段などの凹凸を設けることによって剛性を高め、変形を抑える方法があります。ただし、真空成形ではシートを引き伸ばして凹凸を形成するため、形状によっては局部的な薄肉化が生じます。必要な剛性と成形性の両面を考慮した形状設計が重要です。
偏肉が大きいと、部位ごとの冷却状態や収縮挙動に差が生じ、反りにつながることがあります。そのため、角Rや抜き勾配を適切に設け、極端な偏肉が生じにくい形状とすることが重要です。
熱収縮率が小さく、成形倍率の高い材質を選定することで、反りのリスクを下げることができます。また、剛性が求められる大型製品では、板厚を一段上げることが結果的に品質向上・コストダウンにつながるケースもあります。
シートの加熱状態は、成形時の伸び方や肉厚分布に影響します。基本的には適切な加熱状態を確保することが重要ですが、複雑な形状では、ヒーターの温度を部位ごとに調整し、意図的に加熱状態に差をつけることもあります。材質・板厚・製品形状に応じて加熱条件を調整することで、反りの原因となる偏肉や変形を抑えることができます。
成形後の冷却状態は、反りに影響します。特に、成形型に接触している部分と接触していない部分では冷え方が異なるため、冷却状態の違いが変形につながる場合があります。金型の温度や冷却時間を適切に管理し、製品が十分な剛性を持つ状態になってから脱型することが重要です。冷却時間の短縮と成形品質の両立を図る必要があります。
脱型直後の製品はまだ樹脂が完全に固化しておらず、置き方ひとつで変形します。平坦な台に置く、製品を重ねて自重をかけない、必要に応じて冷却治具で押さえるといった取り扱いの徹底が、反りの防止につながります。
前述の通り、反り対策の精度は「どれだけ正確に反りを予測できるか」に懸かっています。量産前に試作を行い、実際の反り量・反り方向を測定した上で、成形型の形状や成形条件にフィードバックすることが、最も確実なアプローチといえます。
三栄プラテックでは、真空成形・圧空成形から熱プレス成形・R曲げ加工まで幅広く対応しております。反りについても、成形型の設計段階から「どの方向にどれだけ反るか」を見込んだご提案が可能であり、リブ・くぼみの追加といった形状面でのVA/VE提案も得意としております。加えて、自社で成形型を製作できる体制を有しているため、試作結果を踏まえた型の修正にも迅速に対応いたします。反りをはじめとした成形不良でお困りの際は、是非三栄プラテックにご相談ください。