
折り曲げ加工 vs 溶接組立!箱状の樹脂製品はどちらで作るとコストと品質が有利なのか?
樹脂製のタンク(槽)やカバー、ケースといった箱形状の製品をつくる方法には、大きく分けて「1枚の板を折り曲げて形にする方法」と「複数の板を溶接で接合して組み立てる方法」の2通りがあり...
樹脂製のタンク(槽)やカバー、ケースといった箱形状の製品をつくる方法には、大きく分けて「1枚の板を折り曲げて形にする方法」と「複数の板を溶接で接合して組み立てる方法」の2通りがあります。
皆様は、この2つの工法のどちらを選ぶべきか、お困りになったことはないでしょうか。「溶接組立の方が安いと思っていたが、見積もりを取ったら大差なかった…」「完成品を使い始めてから、溶接部の凹凸が使い勝手を悪くしていることに気づいた…」といったケースは決して珍しくありません。
そこで、当記事では、折り曲げ(曲げ加工)と溶接組立を「品質」と「コスト」の2つの観点から比較し、どちらを選ぶべきかの判断基準を解説します。実際の技術提案事例も交えてご紹介しますので、ぜひ最後までご確認ください。
まずは、それぞれの工法の考え方を整理します。
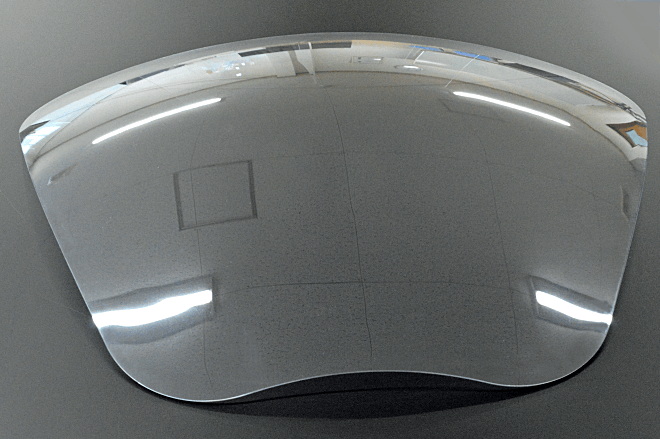
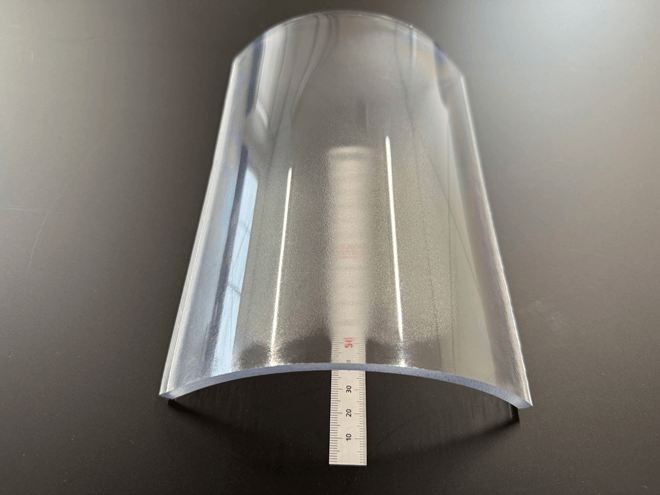
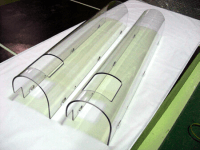
1枚の樹脂板を加熱して軟化させ、型を用いて曲げることで立体形状をつくる工法です。接合部が存在しないため、板が連続した一体構造となります。
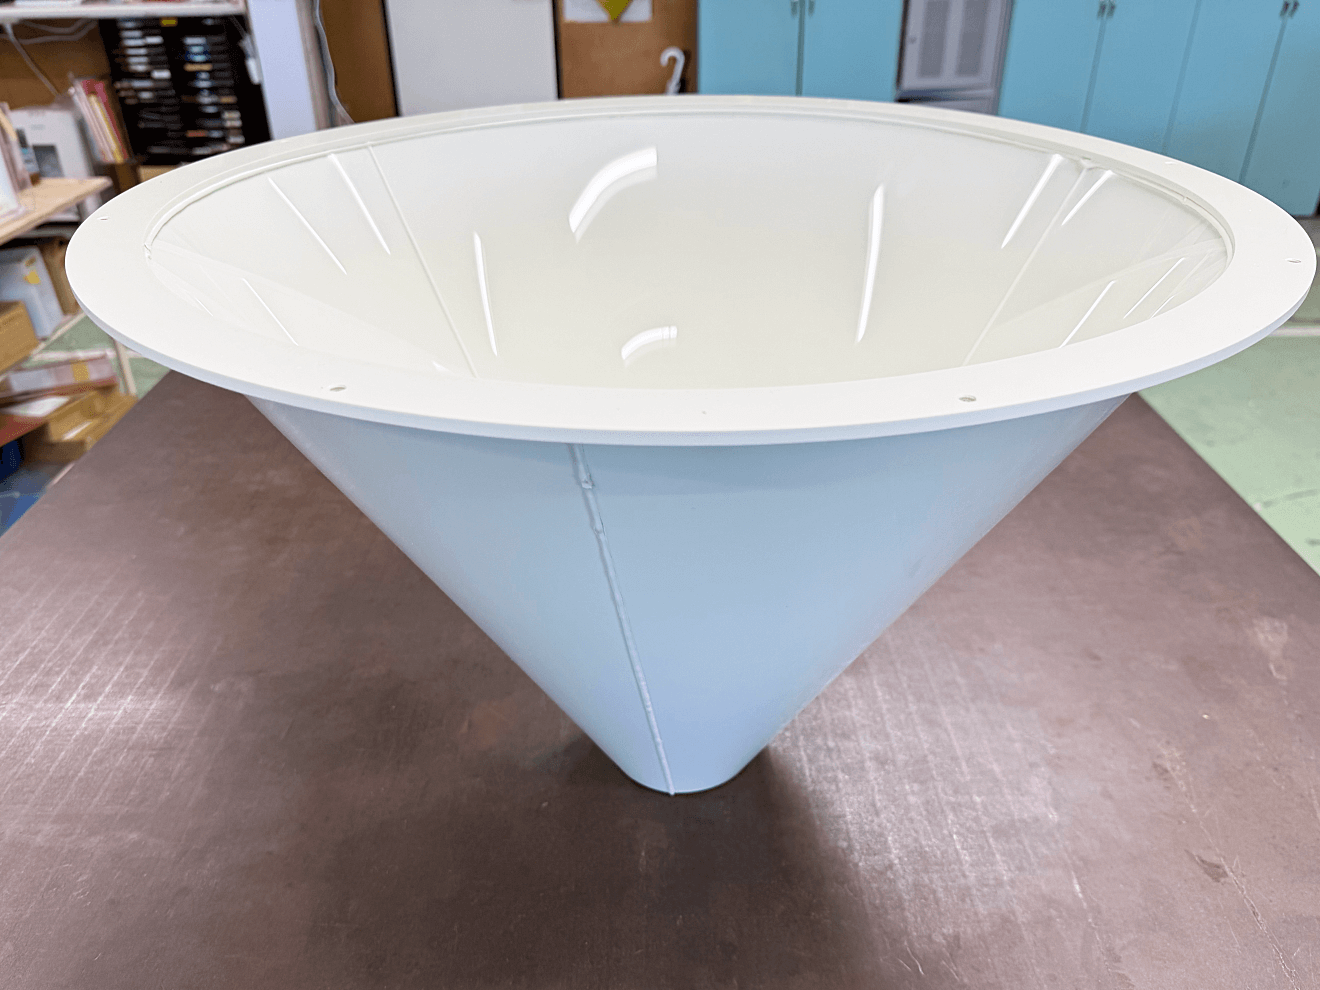
あらかじめ切断した複数の板を突き合わせ、溶接棒を溶かし込んで接合する工法です。折り曲げでは実現できない複雑な形状や、大型で1枚板が取れない製品にも対応できます。
なお、この2つは「どちらか一方を選ぶ」ものではありません。実際の製作現場では、曲げられる箇所は曲げ、曲げでは対応できない箇所を溶接するという併用されます。
品質面では、折り曲げに軍配が上がるケースが多いといえます。理由は主に以下の3点です。
溶接組立では、接合部に溶接棒が盛り上がった「溶接ビード」が残ります。ビードは除去することも可能ですが、完全に平滑にするには相応の工数がかかる上、溶接強度が低下する恐れもあります。一方、折り曲げには接合部そのものが存在しないため、突起が発生せず、強度面にも問題がありません。外観品質が求められる製品や、内部を人・モノが通過する製品では、この差が大きく働きます。
平板を溶接して組み立てた箱形状は、四隅が直角のピン角になります。この角部は汚れが溜まりやすく、清掃してもきれいに落としきれないという課題が生じがちです。これに対し、角部を曲げ加工でR形状にしておくと、汚れが溜まりにくく、拭き取りも容易になります。食品・薬品・水処理関連など、清掃性が重視される用途では特に重要な差となります。
溶接部は、どれだけ丁寧に施工しても母材そのものと完全に同等の状態にはなりません。溶接不良があれば、そこが強度上・液密上の弱点となります。折り曲げであれば接合部自体が存在しないため、こうしたリスクを構造的に排除できます。加えて、板を曲げることでリブ補強と同様の効果が得られ、強度が増しやすいというメリットもあります。
>>関連記事:樹脂溶接の不良にお困りの方はこちら(樹脂溶接ドットコム)
溶接組立は、接合箇所の数がそのまま工数に跳ね返ります。板の切断、突き合わせ、治具による仮固定、溶接、ビード処理…という一連の作業が、箇所の数だけ積み上がっていくためです。
一方、曲げ加工は加熱と曲げの繰り返しであり、1箇所あたりの作業時間が比較的短く済みます。そのため、溶接組立部を曲げへと変更するほど、トータルコストを抑えられる傾向 にあります。
1個だけの製作であれば、両工法のコスト差はそれほど大きくならないケースもあります。しかし、同じものを複数個つくる場合は話が変わります。
溶接組立では、1個ごとに板の位置合わせ・治具へのセッティング・仮固定といった段取り作業が発生します。これに対し曲げ加工は、一度条件と型が決まればスピーディに繰り返すことができます。数量が増えるほど、この段取り時間の差が作業費の差として積み上がっていく のです。
一方で、注意点もあります。狙ったR寸法を出すR曲げ加工では、曲げ型が必要になる ほか、曲げ後の端面の乱れを整えるために トリミング(カット)工程が必要 になります。この分のコストが加算されるため、単純な曲げに比べると割高になります。
したがって、「曲げ加工=常に安い」というわけではなく、求める形状・R寸法・数量を踏まえた総合判断が必要です。
(※なお、三栄プラテックでは規格型をご用意しており、条件が合えば型費不要でR曲げ加工に対応可能です。)
>>関連ページ:型費不要!R曲げ加工:規格型
ここまでの内容を整理すると、下記のようになります。
| 比較項目 | 折り曲げ(曲げ加工) | 溶接組立 |
| 外観品質 | ◎ 突起・ビードが出ない | △ ビード処理の工数が必要 |
| メンテナンス性 | ◎ 角部がRで汚れが溜まりにくい | △ 四隅に汚れが残りやすい |
| 強度・水密性 | ◎ 接合部の弱点がない | ○ 溶接品質に左右される |
| 複数個の製作 | ◎ 段取りが少なくスピーディ | △ 1個ごとに段取りが発生 |
ここまで見ると、「すべて折り曲げでつくればよいのでは?」と思われるかもしれません。しかし実際には、折り曲げでは対応できず、溶接組立を選ばざるを得ないケースも少なくありません。代表的な理由は以下の2点です。
折り曲げは「1枚の板を曲げて形にする」工法のため、製品を展開した寸法が、材料となる樹脂板のサイズ内に収まっている必要があります。樹脂板は定尺サイズで流通しているため、大型のタンクや槽など、展開寸法が板サイズを超える製品は1枚板から取り切ることができません。このような場合は、複数の板を溶接でつなぎ合わせて組み立てる必要があります。
板厚が厚くなるほど、板全体を均一に加熱・軟化させることが難しくなり、曲げ部の割れや白化、寸法のばらつきといった不具合が起こりやすくなります。そのため、加工設備や材質によっては、一定以上の板厚になると折り曲げ自体が困難になります。特に、水を貯める大型タンクなど水圧がかかる製品では、強度を確保するために厚板が必要となることが多く、結果として溶接組立が選ばれるケースがよくあります。
このように、溶接組立は「折り曲げより劣る工法」ではなく、サイズや板厚の制約がある製品をつくるうえで欠かせない工法です。重要なのは、製品の条件に応じて「曲げられる箇所は曲げ、曲げられない箇所は溶接する」という最適な組み合わせを見極めることです。
実際の事例をご紹介します。
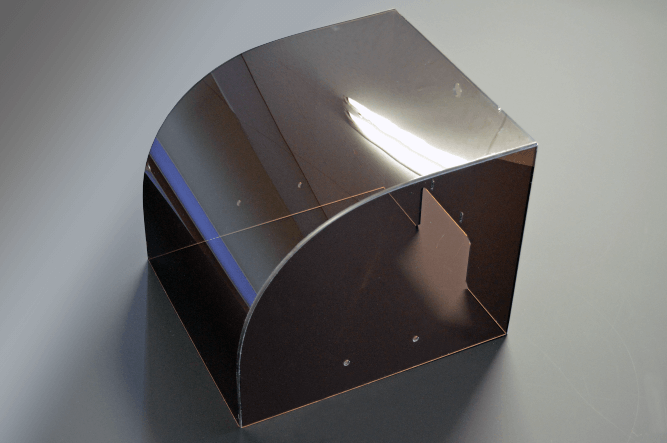
一般的な樹脂製タンク(槽)は、平板を溶接で接合した5面体構造です。この構造では、四隅がピン角になるため、清掃に時間がかかる、あるいは清掃が不十分になってしまうという課題がありました。

そこで、タンクの四隅を曲げ加工した「曲げ板構造」へ変更したところ、清掃が容易になり、汚れも取り除きやすくなりました。曲げ治具・R曲げ加工分のコストはアップしますが、それ以上にメンテナンス性が向上し、さらにリブ補強による強度も増しやすくなるというメリットが得られています。
>>事例詳細:タンク(槽)を平板構造から曲げ板構造へ変更し、メンテナンス性向上
一般的に、立ち上がりの低い5面体の角槽は、底板1枚と側板4枚の計5枚を切り出し、4辺を溶接して製作されます。しかしながら、樹脂溶接では1辺ごとに段取り・仮組み・本溶接・仕上げの工数が発生するため、辺数が増えるほど加工費は嵩んでいきます。また、溶接ビードや熱による歪みが四隅すべてに出るため、「もう少し見た目をスッキリさせたい…」「継ぎ目を減らして安心して使いたい…」といったご要望に対しては、どうしても限界が生じてしまいます。
このようなケースでは、溶接と曲げ加工を組み合わせた工法を推奨します。具体的には・・・
>>事例詳細:タンク(槽)を平板構造から曲げ板構造へ変更し、メンテナンス性向上
いかがでしょうか。今回は、折り曲げと溶接組立をコスト・品質の両面から比較しました。
どちらが有利かは、製品の形状・サイズ・数量・使用環境によって変わります。だからこそ、両方の工法を自社内で持っている加工業者にご相談いただくことが重要です。片方の工法しか対応できない業者では、どうしても「自社でできる工法」に寄った提案になってしまうためです。
三栄プラテックでは、厚板のR曲げ加工はもちろん、厚板の樹脂溶接も得意としています。そのため、「この箇所は曲げ、この箇所は溶接」といった最適な組み合わせをご提案でき、コストと品質のバランスが取れた製品づくりが可能です。
「溶接組立で見積もりを取ったが、もっと安くならないか」「溶接部の凹凸や角部の汚れをなくしたい」「そもそもどちらの工法が最適か分からない」といったお悩みがございましたら、お気軽に当社にご相談ください。図面段階からの工法提案も承っております。