
角槽の製作法を『溶接』から『曲げ+溶接』へ変更し、コストダウン・品質向上を実現
ちなみに、当社のパイプヒーターは上下から同時に加熱するダブルヒーター仕様のため、『板厚5mm』までの曲げ加工に対応可能です。さらに有効加熱長さは2700mmまで対応しているので、原...

真空成形ではどうしても作業環境により、ゴミや塵が材料と成形型の間に入り込みゴミ痕として残ってしまいます。不透明素材であれば、あまり目立つことはありませんが、アクリル等の透明素材だと意匠面からゴミ痕が見えてしまい、外観品質に大きく影響を及ぼします。
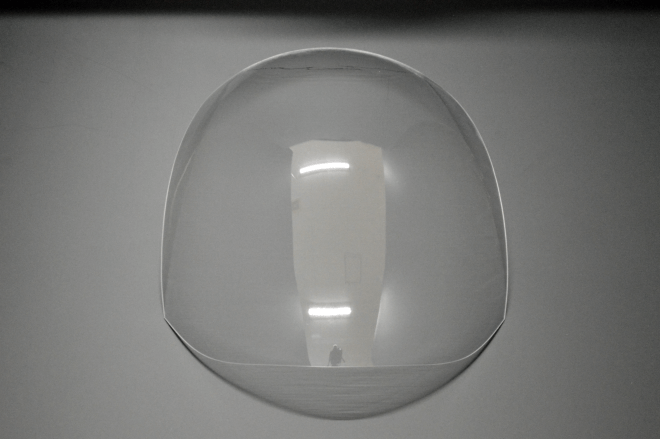
透明樹脂素材でゴミ痕をできるだけ削減したいという場合は、真空成形から熱プレス成形へ工法転換を推奨します。熱プレス成形では、真空成形レベルの圧力がかからないため、緩衝材(布等)を入れることで、製品と成形型の間に小さなゴミ・塵が入ったとしても、ゴミ痕が目立つことがありません。つまり、熱プレス成形への工法転換でゴミ痕を防止することができるのです。


真空成形と熱プレス成形では特性がやや異なるため、もちろん、ロット数・形状等も鑑みて工法転換を検討する必要があります。